
Hem / Nybörjare / Branschnyheter / Medicinsk plastformsprutning: material, standarder och processkontroll
Dosknappen på en insulininjektionspenna är en formgjuten plastdel som är ungefär lika stor som en mynt, men den måste överleva tusentals aktiveringscykler, motstå medicinen den kommer i kontakt med och hålla måtten ha hårt för att den inre växeln aldrig glider. Sådana delar, tillsammans med skalpellhandtag, endoskopanslutningar och skyddskåpor, är anledningen till att formsprutning av medicinsk plast har blivit standardtillverkningsvägen för medicinska plastkomponenter. Den korta slutsatsen kommer först: när väl produktionsvolymer motiverar verktyget, levererar ingen annan process denna kombination av gram-nivåprecision, validerad repeterbarhet och kostnad per del. Allt annat i ett medicinskt formningsprogram, från val av harts till renrumshantering, finns för att skydda den konsistensen.
Medicinsk plastformsprutning är processen att smälta en termoplast av medicinsk kvalitet, injicera den under högt tryck i en bearbetad stålform, låta den svalna till en färdig form och mata ut den, allmänna inom 10 till 60 sekunder för små komponenter. Själva formen, med dess hålrum, kylkanaler och utstötningssystem, är hjärtat i driften, och dess byggkvalitet avgör deldimensioner, ytfinish och cykelstabilitet under programmets hela livslängd.
Det som skiljer medicinsk formning från allmän plastgjutning är inte maskinen. Det är disciplinen runt det. Materialpartier är certifierade och spårbara. Processparametrar är låsta och dokumentade så att artikelnummer 10 000 är dimensionellt identiskt med artikelnummer 10, vilket är exakt vad regulatorer förväntar sig när en enhetsdesign valideras. Kontaminering kontrolleras genom dedikerad materialhantering och, för känsliga komponenter, renrumsproduktion. Köpare bör därför utvärdera medicinsk formning som ett dokument som snarare än en enda maskinkapacitet, eftersom pappersarbetet och processkontrollen väger lika mycket som själva delarna.
De flesta plastkomponenter i medicintekniska produkter faller inom några återkommande kategorier och varje kategori ställer olika krav på formen och materialet.
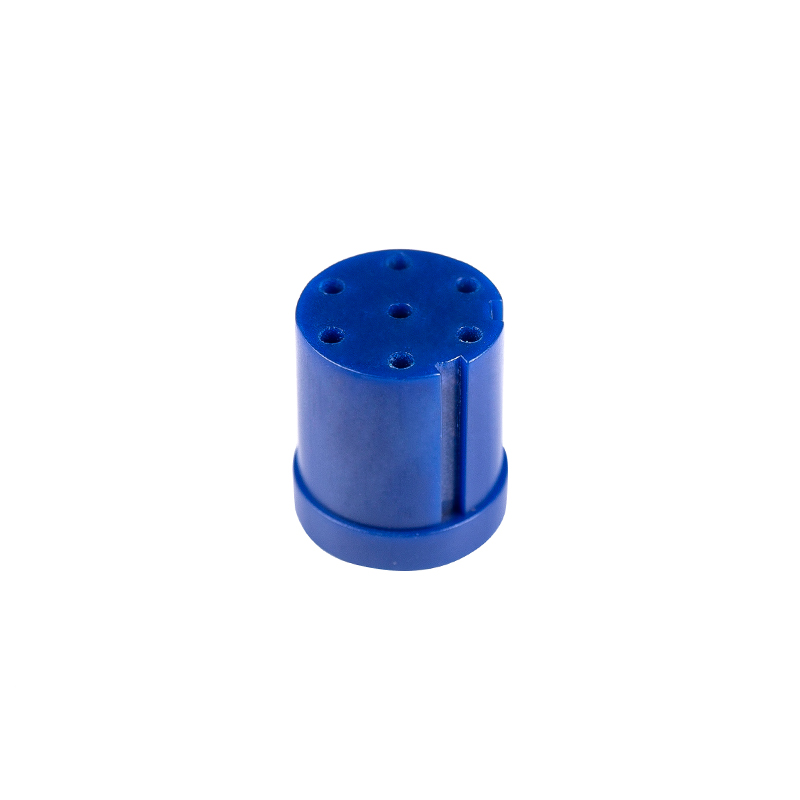
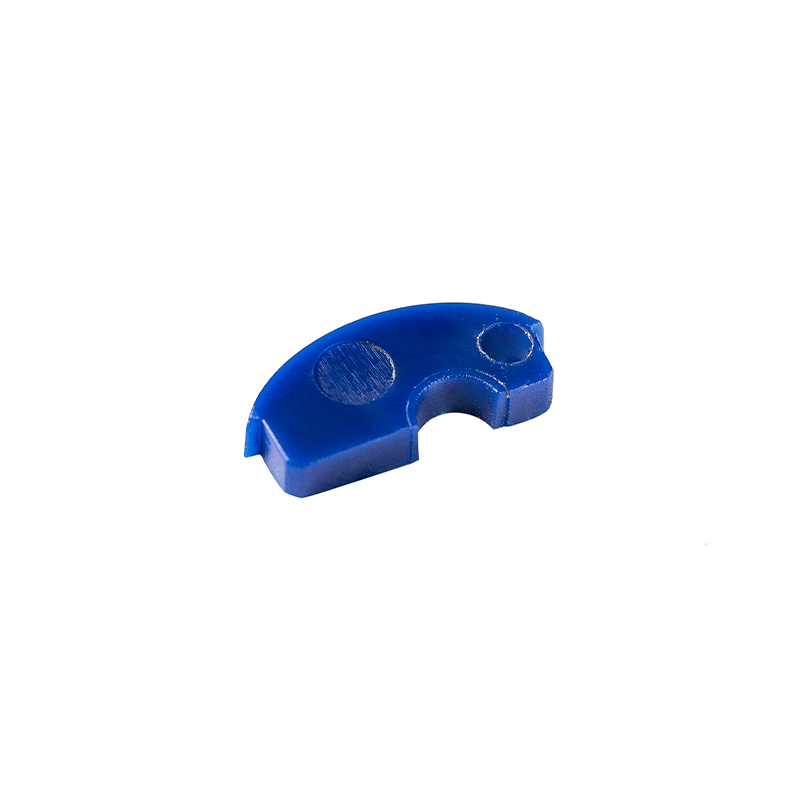
Minimalt invasiva instrument förlitar sig på gjuna höljen som måste kombineras ergonomiskt grepp med tillförlitlighet runt metalländar. Typiska konstruktioner kombinerar ett ABS-handtagsskal med fixeringssatser av stålrör, eller användbar PTFE-modifierade kvaliteter vid bakskalet där låg friktion och kemisk beständighet spelar roll. Dessa är små delar på gramnivå, så marginalen för sjunkmärken, blixt eller dimensionell drift är nära noll. Komponenter som ett minimalt invasivt skalpell ABS-handtag formsprutat ska visa hur husgeometri, insatsfixering och materialval av medicinsk kvalitet måste lösas tillsammans snarare än i taget.
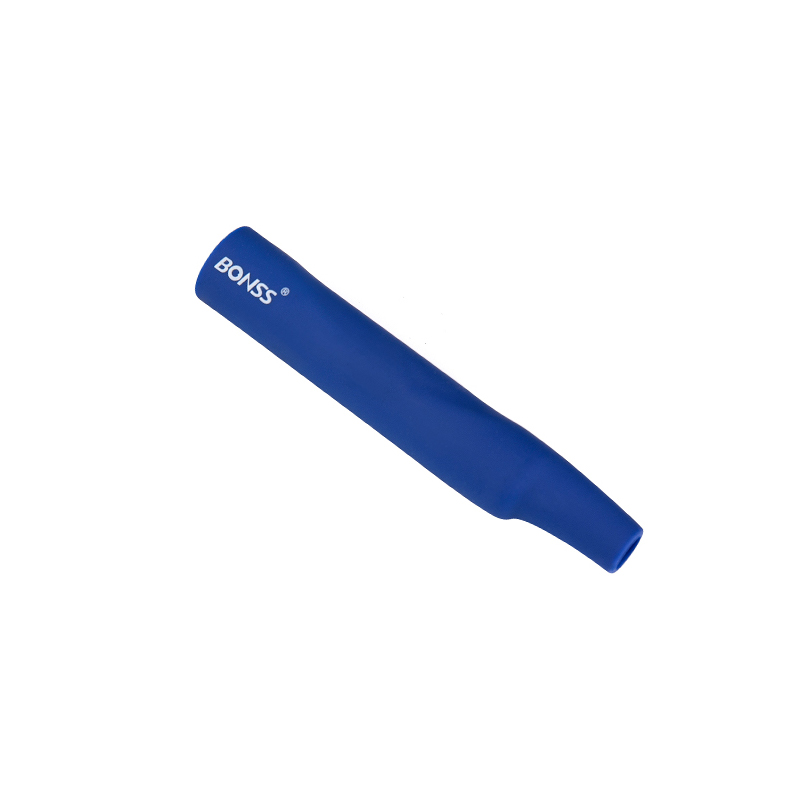 Minimalt invasiv skalpell ABS-handtag formsprutat skal Ett lätt ABS-handtagsskal för minimalt invasiva skalpellinstrument, kombinerat med ergonomiskt grepp insatsfixering runt metalländar, där små gram-nivådelar inte lämnar någon tolerans för smärken eller blixtar. Visa produkt →
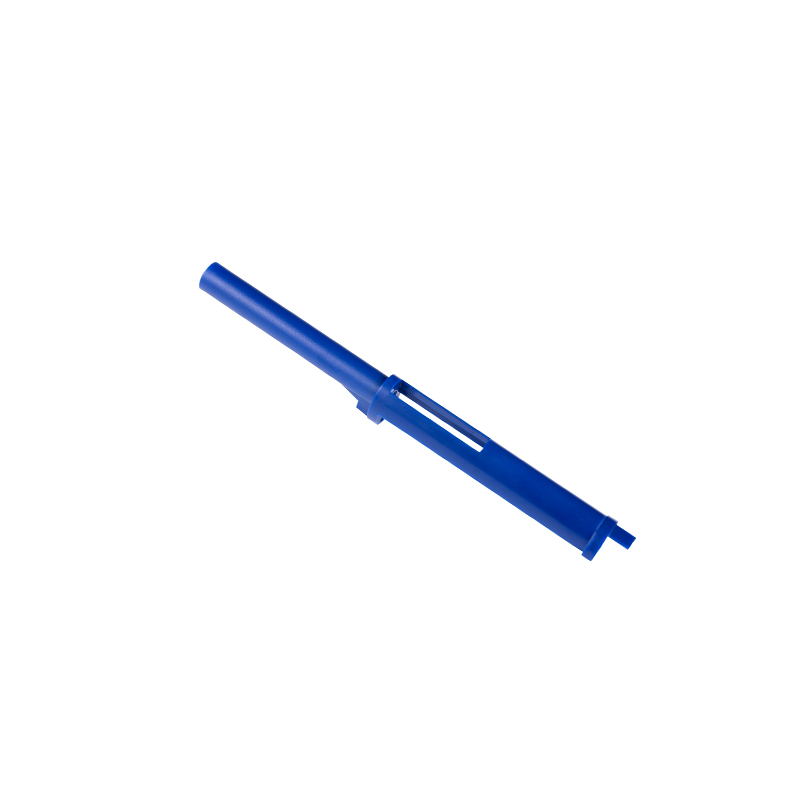
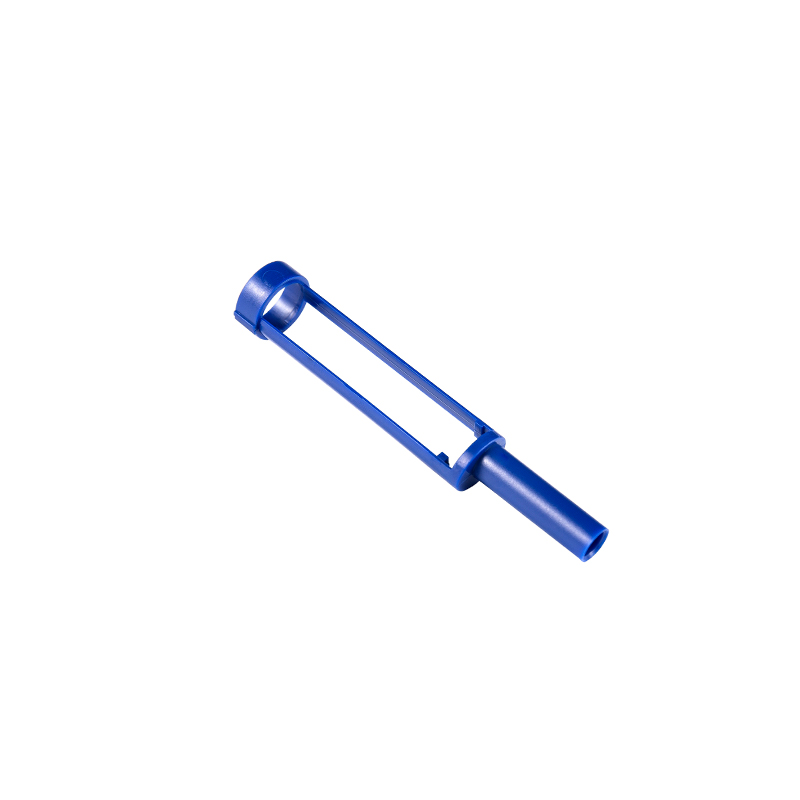
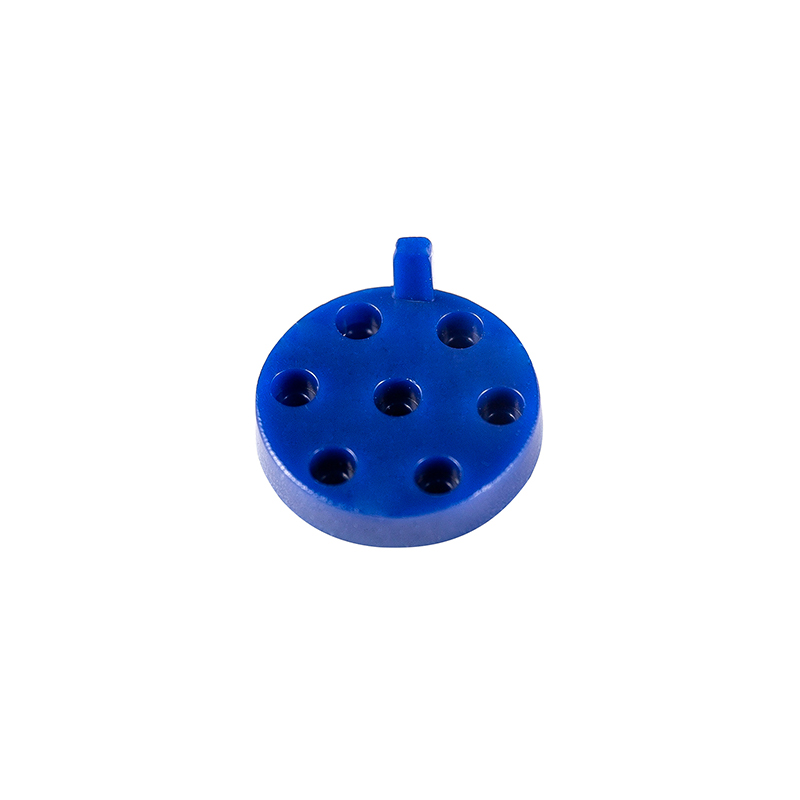
Dosknappar, tryckstänger, trumväxlar och patronhållare inuti injektionspennor är precisionstransmissionsdelar. De ser upprepad mekanisk belastning, kontakt med läkemedel och i många fall upprepad rengöring och desinfektion, så leverantörer är specifika förstärkta kvaliteter som PA66-GF30 med 15 % PTFE, PBT med 20 % glasfiber eller POM. Varje tillsats spelar en specifik roll: glasfiber höjer styvheten och begränsar krypning, PTFE sänker friktionen i rörliga par och POM håller måtten i en kemiskt aktiv miljö. En tryckstång för injektionspenna PA66-GF30-15 % PTFE är en bra illustration av hur själva materialkvaliteten bär en del av designbelastningen.
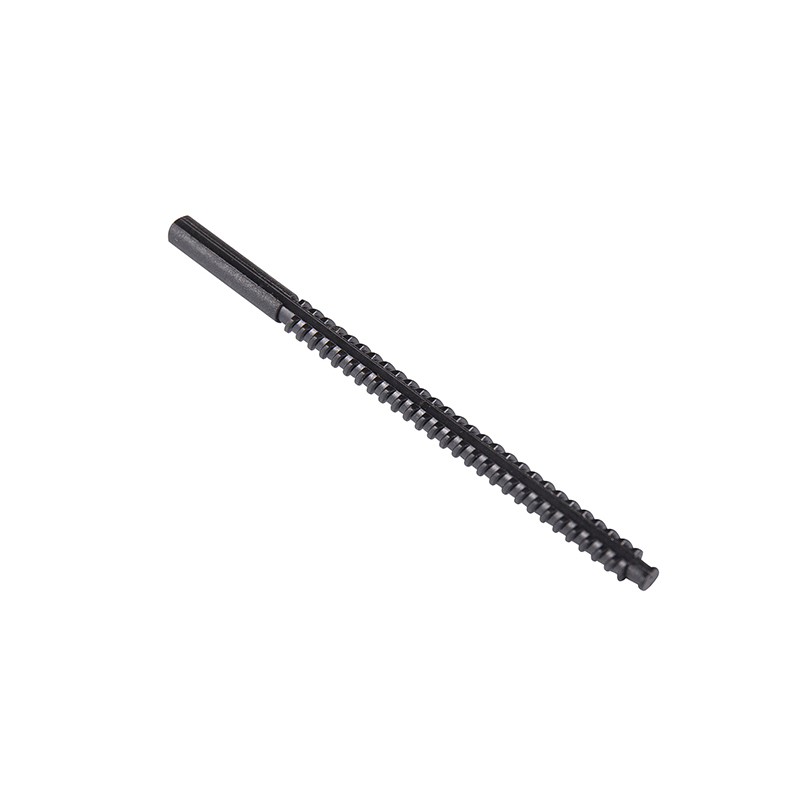 PA66-GF30 med 15 % PTFE injektionspenna tryckstång En precisionsstång gjuten i PA66 med 30 % glasfiber och 15 % PTFE, som kombinerad styvhet, låg krypning och låg friktion för injektionspennans dosmekanismer under upprepad mekanisk belastning och desinfektion. Visa produkt →
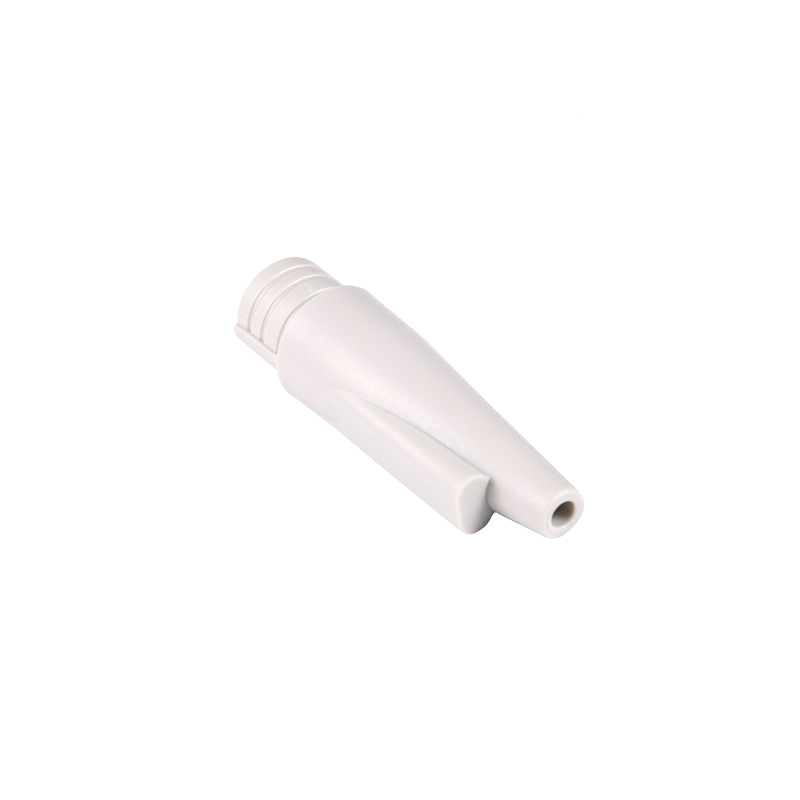
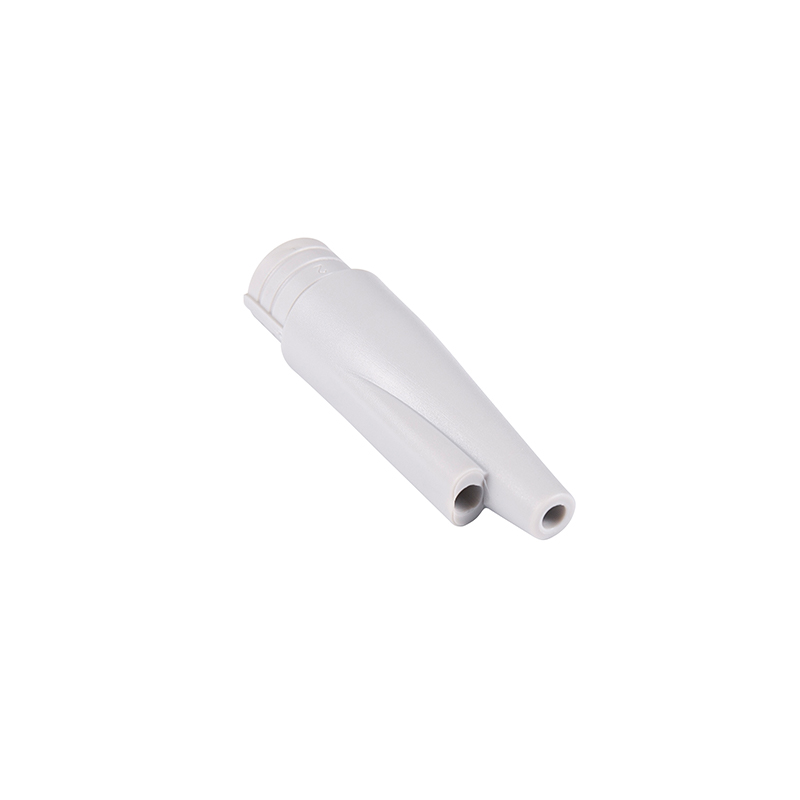
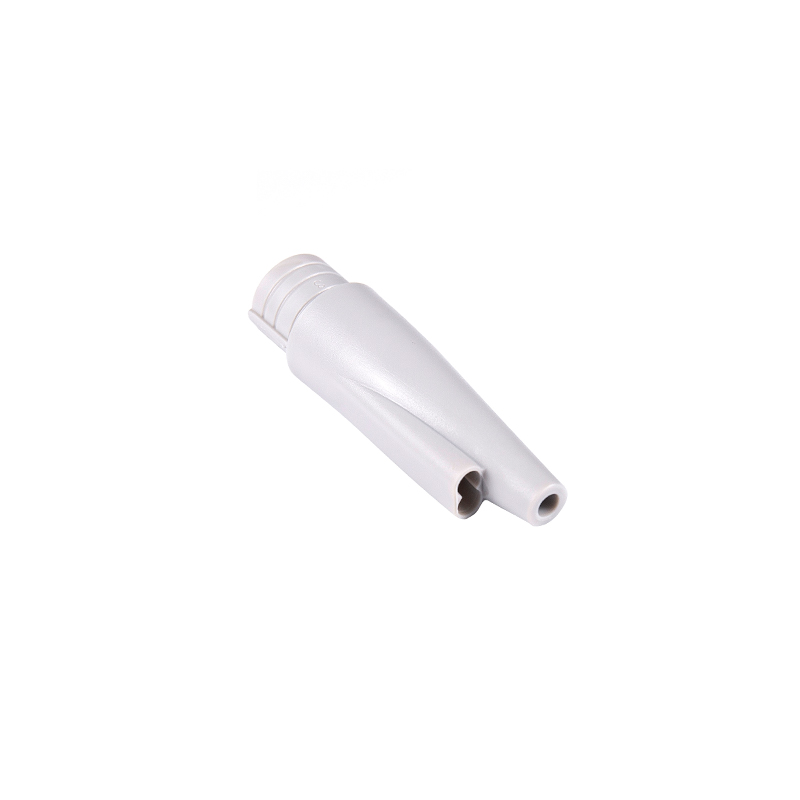
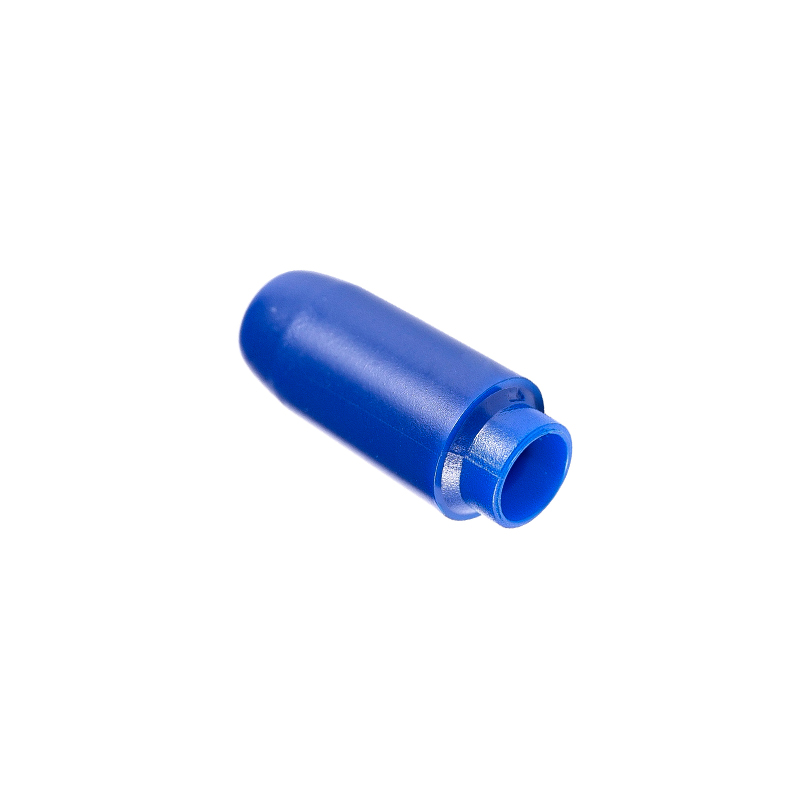
Gastroskopkontakter, linser och roterande skivor är gjutna i transparent polykarbonat, där optisk klarhet är ett funktionskrav snarare än en kosmetisk preferens. Transparent medicinsk formning kräver noggrann hartstorkning för att skydda förhållanden och bubbla välpolerade håligheter och noggrann kontroll av smälttemperatur och insprutningshastighet så att delen släpper utan stressmärken. En gastroskop genomskinlig PC-injektionskontakt, som ofta bara väger ett eller två gram, är precis den typ av del där denna disciplin blir synlig i den färdiga ytan.
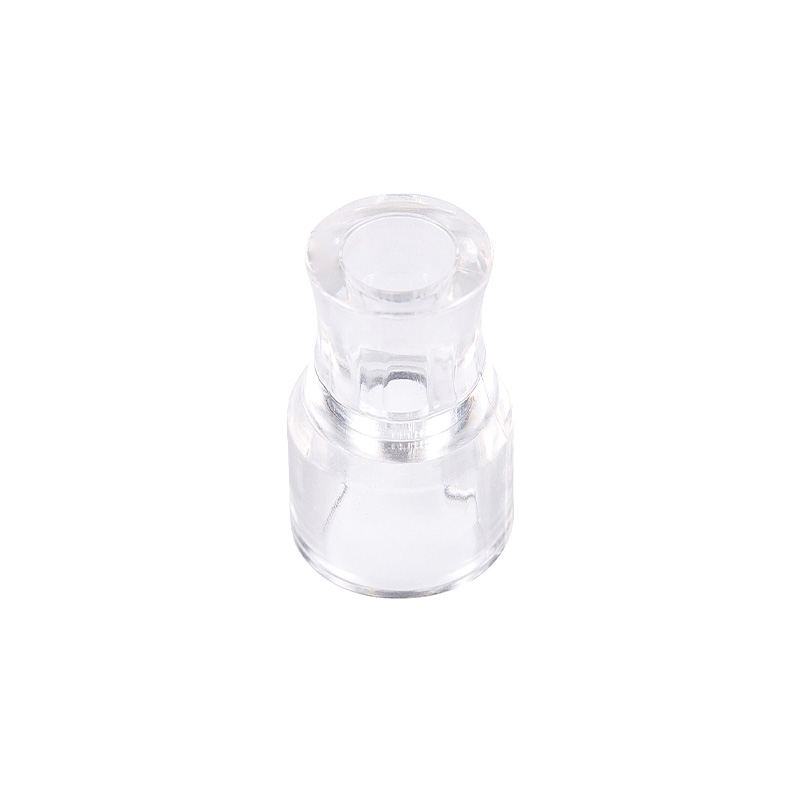 Medical Gastroscope Transparent PC Injection Connector En liten transparent polykarbonatkoppling för gastroskopsammansättningar, där optisk klarhet, spänningsfri släppning och snäv dimensionskontroll gör noggrann hartstorkning och polerade håligheter synliga i den färdiga ytan. Visa produkt →
Utöver dessa tre grupper produceras samma processutrustningshöljen och gångjärnskåpor, lampskärmsenheter och kortläsarfästen i ABS, PA12 och PP, sterila förpackningskomponenter och laboratorieförbrukningsartiklar. Den förenande tråden är volym: när ett enhetsprogram väl levereras och kvantitet är formsprutning nästan alltid det mest ekonomiska sättet att göra varje plastkomponent konsekvent.
Materialval i medicinsk formning svarar på tre frågor på en gång. För det första kan man komma i kontakt med kroppen eller läkemedlet, vilket pekar på biokompatibilitetsbedömning enligt ISO 10993 eller USP Class VI-certifiering. För det andra kan den överleva den avsedda steriliseringsmetoden, oavsett om det gäller etylenoxid, gamma- eller e-strålebestrålning eller ånga; gammaexponering kan missfärga vissa hartser, och ånga sätter gränser för hydrolysbenägna kvaliteter. För det tredje, fungerar den mekaniskt i den faktiska användningsmiljön, inklusive kontakt med desinfektionsmedel, lipider och upprepad belastning. Glasfiberförstärkning höjer styvheten och minskar krypning, medan PTFE-modifiering sänker friktionen i rörliga delar, vilket är anledningen till att modifierade tekniska kvaliteter dominerar precisionstransmissionskomponenter.
| Material | Typiska medicinska användningar | Varför det är valt |
|---|---|---|
| PP och PE | Sprutor, engångskontakter, förpackningar | Kemisk beständighet, låg kostnad, kompatibel med EtO och gammasterilisering |
| PC | Endoskopkontakter, linser, transparenta höljen | Optisk klarhet kombinerad med hög slaghållfasthet |
| POM | Växlar, frigöringsknappar, doseringsmekanismer | Dimensionsstabilitet, låg friktion, läkemedelsresistens |
| PA66-GF, PTFE modifierad | Tryckstänger, trumväxlar, konstruktionsdelar | Styvhet, slitstyrka, krypkontroll under belastning |
| PBT | Push rod drivers, elektriska komponenter | Kemisk och steriliseringsbeständighet, stabilt dielektriskt beteende |
| ABS | Handtag, skal, skyddskåpor | Slaghållfasthet, bh ytfinish, kostnadseffektivitet |
| TITTA | Implanterbara och återanvändbara kirurgiska komponenter | Biokompatibilitet, hög temperatur och kemisk beständighet |
Fyra ramverk formar de flesta medicinska formningsprogram. ISO 13485 definierar kvalitetsledningssystemet för tillverkning av medicintekniska produkter, som omfattar dokumentation, utbildning, spårbarhet och hantering av avvikelser, och det är grundlinjen som många köpare tittar på först. ISO 10993 reglerar biologisk utvärdering av material som direkt eller indirekt kommer i kontakt med kroppen. I USA körs FDA:s kvalitetssystemregler under 21 CFR Part 820 parallellt med ISO 13485. ISO 14644 klassificerar renrum, med klass 7 eller klass 8 miljöer som generella specifikaeras för att begränsa partikelförorening under formning och montering. Utöver dessa finns processvalidering och steriliseringsvalidering, som båda beror på stabila, dokumentade formningsparametrar snarare än engångsinspektioner.
För en praktisk bild av hur en gjutningsleverantör anpassar sig till dessa förväntningar, denna översikt av hur man säkerställer att medicinska plastformsprutningstillbehör uppfyller ISO-kraven går genom den logiska checkpoint för checkpoint.
Den avgörande faktorn vid val av leverantör är sällan maskinräkning. Det är om leverantören kontrollerar hela kedjan som matarmaskiner: formkonstruktion och konstruktion, materialhantering och processövervakning. En tillverkare som illustrerar denna integrerade modell är Suzhou Huanxin Precision Moulding Co., Ltd. , som bygger sina precisionsinjektionsformar internt och tillhandahåller gram-skala gjutna tillbehör för medicinsk utrustning, injektionspennor och endoskopiska applikationer tillsammans med bil- och elektriska komponenter. Oavsett om du utvärderar den leverantören eller en annan, gäller checklistan nedan.
En sista rekommendation: ta med formaren i konversationen vid detaljdesignstadiet snarare än efter att ritningen har frysts. Väggtjocklek, dragvinklar, portens placering och materialkvalitet samverkar på sätt som är billiga att justera på en CAD-modell och dyra att fixa i stål.
Upphovsrätt © Suzhou Huanxin Precision Molding Co., Ltd. Alla rättigheter reserverade.