
Hem / Nybörjare / Branschnyheter / Plastformsprutningsprocess förklaras: stadier, material och kvalitet
Varje precisionskomponent börjar med ett beslut om hur den ska tillverkas, och för små till medelstora plastdelar är plastformsprutningsprocessen vanligtvis den starkaste kandidaten. På Suzhou Huanxin Precision Moulding har vi kört den processen varje arbetsdag sedan 2002 och gjutit allt från 1,5 g fixeringsringar för vattenkvalitetstestare till 108 g skrivarens inre delar. Under två decennier har vi lärt oss att formsprutning ser enkel ut från utsidan och belönar noggrann ingenjörskonst. I den här guiden förklarar vi hur processen går till steg för steg, delar med oss av material- och designlektioner vi förmedlar till våra kunder och visar varför detaljerna betyder så mycket.
Plastformsprutning är en tillverkningsprocess där termoplastiskt harts smälts, injiceras under högt tryck i en stålform, kyls tills det stelnar och kastas ut som en färdig del. Formen, ofta kallad verktyget, innehåller ett hålrum och en kärna som tillsammans bildar komponentens negativa form. När verktyget väl finns, producerar varje cykel en nästan identisk del, varför processen dominerar massproduktion av plastkomponenter.
Det som gör processen så attraktiv är kombinationen av hastighet, repeterbarhet och geometrisk frihet. Ribbade strukturer, snäppfunktioner, transparenta optiska ytor och övergjutna insatser kan alla produceras i ett enda steg. För B2B-köpare är ekonomin lika övertygande: enhetskostnaden sjunker kraftigt när verktyg är avskrivna, vilket gör formsprutning idealisk för produktionsvolymer från tusentals till miljontals stycken.
På vårt verkstadsgolv beskriver vi varje formningscykel i sex steg:
Beroende på delstorlek, väggtjocklek och material kan en hel cykel vara allt från några sekunder till ett par minuter. Att hålla den cykeln stadig, skott efter skott, är där verklig formningsdisciplin visar sig.
Pellets matas från behållaren till en uppvärmd tunna, där en roterande skruv transporterar, smälter och homogeniserar hartset genom en kombination av trumvärme och mekanisk skjuvning. Skruven fungerar sedan som en kolv och injicerar ett exakt uppmätt skott i den stängda formen.
Oavsett om den drivs med vipp eller hydraulisk, håller klämenheten formen stängd mot smälttryck och kontrollerar öppning och stängning. Att välja rätt tonnage spelar roll: för lite kraft orsakar blixt, medan överdriven kraft slösar bort energi och belastar verktyget.
Verktyget är där delens kvalitet verkligen avgörs. Kavitet och kärnstål definierar geometrin, grindar styr hur smälta kommer in, kylkanaler styr cykeltid och skevhet, och utkastningssystemet släpper ut delen utan skador. Beslut som fattas under formgivningen av plastformsprutor, från löparlayout till dragvinklar, ekar genom hela projektets livslängd, vilket är anledningen till att vi behandlar verktygstillverkning som en ingenjörsdisciplin snarare än en bearbetningsuppgift.
Materialval är ett av de första samtalen vi har med kunder, eftersom hartset bestämmer styrka, temperaturbeständighet, kemisk stabilitet, utseende och kostnad. Tabellen nedan sammanfattar de hartser vi bearbetar oftast och var de utmärker sig.
| Material | Viktiga styrkor | Typiska delar vi formar |
|---|---|---|
| ABS | Slagtålighet, enkel efterbehandling | Skalpellhandtag, apparathöljen |
| PA66-GF30 | Hög styvhet och slitstyrka | Tryckstänger, trumväxlar |
| PC | Transparens och tuffhet | Gastroskopkontakter, linser |
| POM | Låg friktion, dimensionsstabilitet | Maskinväxlar, frigöringsknappar |
| PBT | Kemisk och värmebeständighet | Push rod drivers |
| PP | Kemisk beständighet, låg vikt | Fästen och stöd |
För delar som måste klara upprepade mekaniska belastningar är glasfiberarmering ofta svaret. En glasfylld kvalitet som PA66-GF30 blandad med PTFE förbättrar både styvhet och slitage, vilket är anledningen till att det är vårt val av material för krävande transmissionskomponenter.
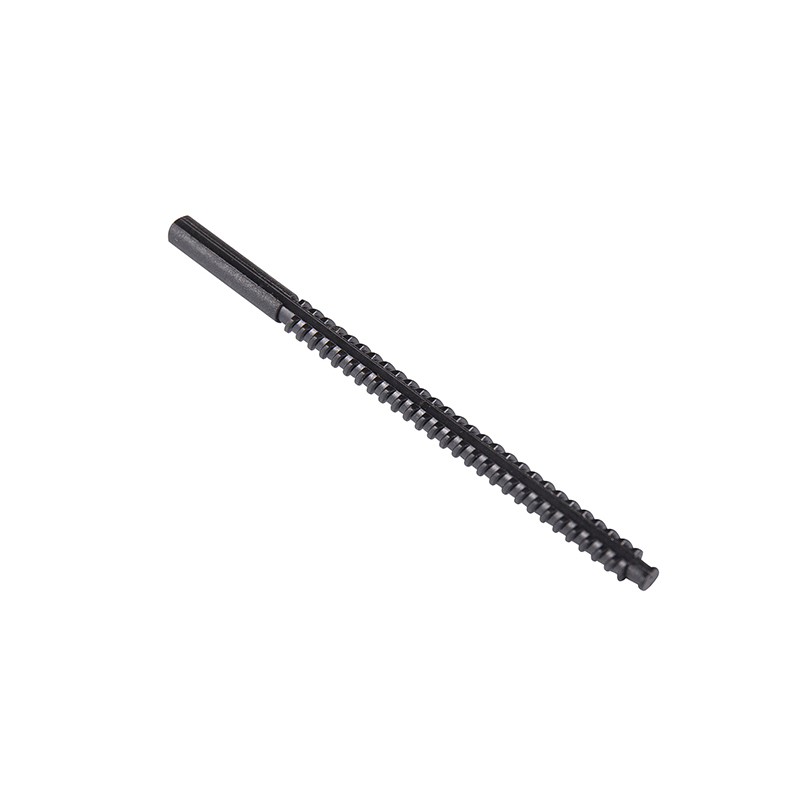 PA66-GF30 med 15 % PTFE injektionspenna tryckstång En glasfiberförstärkt PA66 tryckstång modifierad med 15 % PTFE för låg friktion och slitstyrka. Den illustrerar hur förstärkta, självsmörjande material ger styvhet och hållbarhet i krävande transmissionskomponenter som mekanismer för injektionspennor. Visa produkt →
En kompetent formningspartner kommer att granska en detaljritning långt innan stål skärs. Några av de metoder vi betonar i varje design-for-formning granskning:
Den sista punkten förtjänar särskild uppmärksamhet. Varje harts krymper när det svalnar, och i en annan takt, så att förutsäga det beteendet skiljer en smidig lansering från en dimensionell överraskning. Vår guide till beräkning av formsprutningskrympning för ABS, PP och nylon förklarar hur vi ställer in krympningsfaktorer under formkonstruktionen.
Även en väldesignad del kan uppvisa defekter om processförhållandena glider. De problem vi oftast stöter på inkluderar:
De flesta defekter går tillbaka till tre variabler: processparametrar, formdesign eller materialfuktighet. Hygroskopiska hartser som PA66 och PC måste torkas noggrant före formning, och en disciplinerad installation håller processen stabil runt mitten av fönstret snarare än vid kanterna.
Samma grunder tjänar mycket olika slutmarknader, och vår egen portfölj speglar det utbudet. Inom medicintekniska produkter är precision och materialrenhet icke förhandlingsbara. Transparenta PC-komponenter för till exempel endoskopisk utrustning kräver både optisk klarhet och noggrann dimensionskontroll, vilket våra gastroskopkontakter visar.
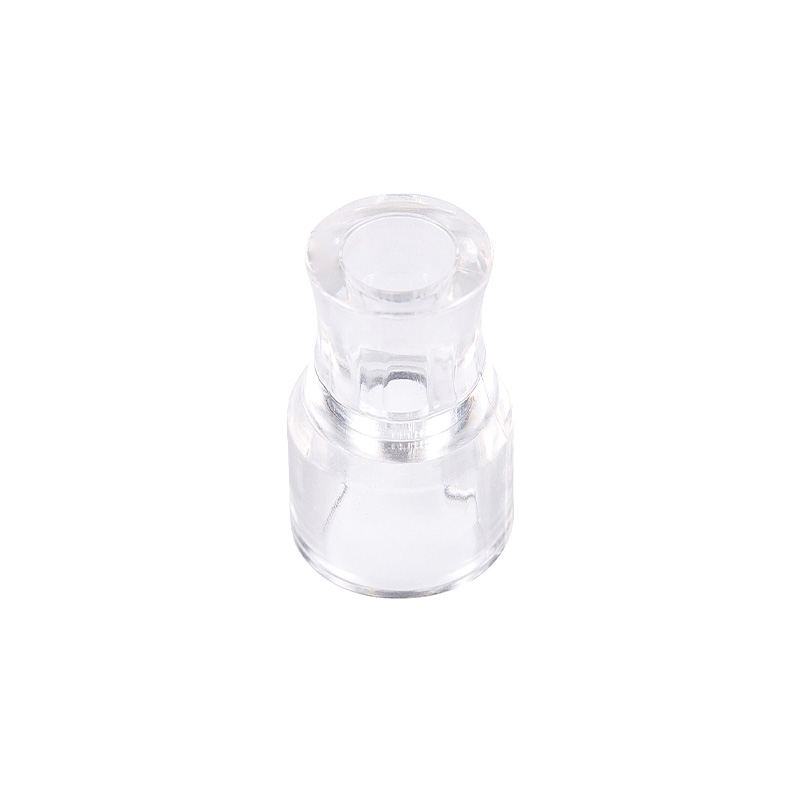 Transparent PC Injection Connector för medicinskt gastroskop Den här gastroskopanslutningen är formsprutad av polykarbonat av medicinsk kvalitet och kombinerar optisk klarhet med snäva dimensionella toleranser. Den visar varför transparenta PC-delar passar medicinska precisionsprodukter som kräver klarhet, slagtålighet och hygieniska, lättstädade ytor. Visa produkt →
I fordonstillämpningar måste komponenter som avbländande motorhus och elektriska fjäderbensbussningar hålla tolerans vid vibrationer och temperatursvängningar. Elektriska produkter är beroende av stabila inre strukturer, medan livsmedelsmaskiner och vattenkvalitetsinstrument behöver material som motstår fukt, trötthet och rengöringskemikalier. Kugghjul är ett klassiskt fall: den låga friktionen och dimensionsstabiliteten hos POM gör den till det naturliga valet för en växellåda för livsmedelsmaskiner som går hela dagen.
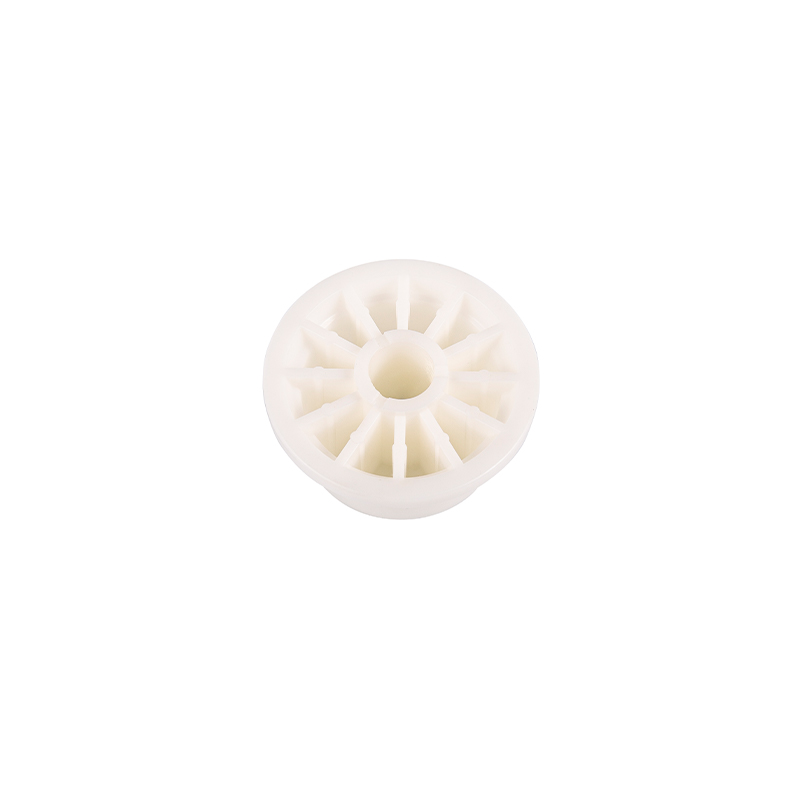 POM formsprutad växel för livsmedelsmaskiner Tillverkad av livsmedelsklassad POM, denna växel utnyttjar materialets låga friktion, dimensionella stabilitet och korrosionsbeständighet. Det visar varför POM är det naturliga valet för transmissionsväxlar som körs kontinuerligt i livsmedelsproduktionsmiljöer. Visa produkt →
Att förstå plastformsprutningsprocessen är det första steget mot en framgångsrik del; det andra är att välja en partner som lever i dessa detaljer varje dag. Sedan 2002 har vårt team i Suzhou designat och byggt precisionsformar och gjutna komponenter för kunder inom medicin-, bil-, el- och instrumenttillverkning, allt från en enda anläggning med intern verktygstillverkning. Om du utvecklar en ny komponent eller återförsäljar en befintlig, ser vi gärna dina ritningar, rekommenderar lämpligt material och delar med dig av vad mer än tjugo år på pressen har lärt oss.
Upphovsrätt © Suzhou Huanxin Precision Molding Co., Ltd. Alla rättigheter reserverade.