
Hem / Nybörjare / Branschnyheter / Formgjutna plastdelar: material, processer och tips för precisionstillverkning
Formgjutna plastdelar tenderar att vara de tysta medlemmarna i alla produktteam. De håller ett kirurgiskt blad stadigt, klickar en dos på plats, dämpar en elektrisk stötta eller sitter inne i en skrivare och gör samma lilla jobb en miljon gånger utan att klaga. Om du specificerar dem, designar runt dem eller tillverkar dem, vet du redan att de verkliga frågorna sällan handlar om plast som material. De handlar om konsistens: samma passform, samma känsla, samma dimensioner, batch efter batch.
Vad som följer är en praktisk titt på plastformade delar: vad begreppet omfattar, hur de huvudsakliga formningsvägarna skiljer sig åt, varför materialvalet förändras så mycket och vilka detaljer som vanligtvis avgör om en del presterar i fält eller orsakar problem på löpande band.
I stort sett är en formgjuten plastdel vilken plastkomponent som helst vars form formas inuti ett verktyg, snarare än skärs, bearbetas eller limmas av plåt. Formar och matriser finns i många former, varför kategorin sträcker sig från en tvågramsknapp till en vattentank.
Typiska familjemedlemmar inkluderar:
Det mesta av vårt eget arbete sitter i precisionsänden av formsprutningsgrenen: små och medelstora delar mätt i gram, där några hundradels millimeter avgör om en nålhållare sitter ordentligt eller om en tryckstång går smidigt.
Ingenjörer som är nya i ämnet antar ofta att all gjuten plast tillverkas på samma sätt. Det är det inte, och att välja fel väg tidigt kan låsa ett projekt i onödiga verktygskostnader eller en form som helt enkelt inte kan fyllas. Tabellen nedan är en snabb orientering.
| Process | Hur plasten tar form | Typiska gjutna delar |
|---|---|---|
| Formsprutning | Smälta injiceras i en sluten stålform och kyls under tryck | Hus, handtag, växlar, kopplingar, bussningar, små konstruktionsdelar |
| Extrudering | Smältan trycks kontinuerligt genom ett munstycke, kyls sedan och skärs | Rör, rör, profiler, plåt, kabelisolering |
| Formblåsning | Ett mjukat rör blåses upp mot väggarna i en ihålig form | Flaskor, kannor, bränsletankar, ihåliga behållare |
| Formpressning | En uppmätt laddning pressas in i ett uppvärmt hålrum och härdas | Stora paneler, elektriska isolatorer, kompositdelar |
| Rotationsgjutning | Pulver smälter och täcker insidan av en långsamt roterande form | Tankar, lekstrukturer, stora ihåliga skal |
Formsprutning dominerar närhelst tolerans och repeterbarhet betyder mest, eftersom formen definierar geometrin och maskinen upprepar cykeln. De andra vägarna tjänar sin plats genom kontinuerlig längd, ihålig volym eller mycket stor yta, inte genom snäv dimensionskontroll.
Två delar kan dela identisk geometri och bete sig helt olika på grund av hartset bakom dem. När vi granskar ett nytt projekt följer materialval oftast funktionen snarare än tvärtom.
Blandningar är där saker blir intressanta. En trumväxel gjuten av PA66 med 30 procent glasfiber och en liten mängd PTFE får styvhet från glaset och en yta med lägre friktion från PTFE, vilket är precis vad en doseringsmekanism behöver under tusentals cykler. Små tillägg som dessa är ofta skillnaden mellan en del som klarar validering och en som misslyckas tre månader senare.
Precision är sällan resultatet av ett smart drag. Det ackumuleras av dussintals vanliga beslut som fattas eller undviks under verktygs- och processutveckling. Väggtjocklek, dragvinkel, portens placering, kylningslayout och krympkompensation formar alla de slutliga måtten innan det första skottet någonsin tas. Förståelse hur formdesignbeslut går igenom till den färdiga delen gör resten av konversationen mycket lättare.
På processsidan lämnar smälttemperatur, formtemperatur, injektionshastighet, hålltryck och kyltid fingeravtryck på delen. Det gör hartstorkning, som är lätt att förbise och dyr att göra fel med hygroskopiska material som PA och PC. Eftersom vi bygger våra egna formar sker justeringar i stål snarare än i ett kalkylblad. Om ett revben behöver ytterligare en tiondels millimeter avlastning kan det skäras och testas igen istället för att bråka om.
Samma små komponenter förekommer i väldigt olika branscher, vilket är en av de roligare delarna av att arbeta inom detta område. En toleransstrategi som utvecklats för en applikation visar sig ofta vara precis vad en annan behöver.
Detta är det mest krävande området vi betjänar. Minimalt invasiva skalpellhandtag behöver släta ytor och pålitlig nålfixering. Injektionspennor är beroende av tryckstänger, trumväxlar, dosjusteringsknappar och påfyllningshållare som fortsätter att arbeta genom tusentals manövrering. Transparenta endoskopiska kontakter kräver optisk klarhet utan synliga flödesmärken. Ju bredare medicinska tillbehör för formsprutning fältet belönar samma tre vanor överallt: korrekt materialkvalitet, renhet och dimensionell repeterbarhet.
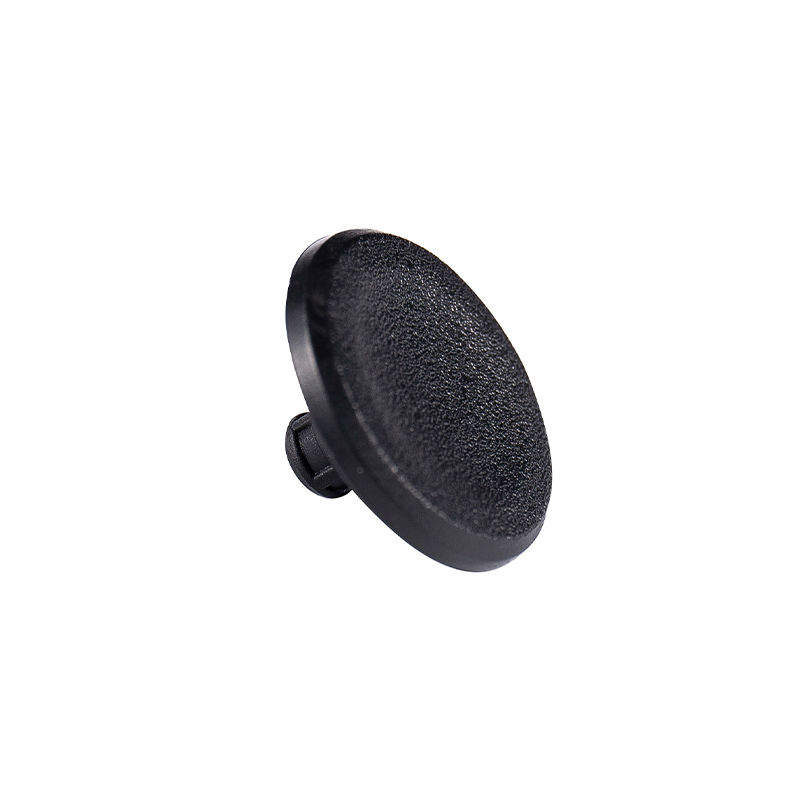 POM-frigöringsknapp för medicinska injektionspennor En 0,70 g POM-frigöringsknapp för injektionspennor, med exakta dimensioner, slät enhandsdosfrigöring och en halkskyddsyta för frekvent användning. Visa produkt →
Bakom trimmen och runt mekanismerna hanterar plastdelar värme, vibrationer och konstant belastningscykling. Ljusdimningsmotorer förlitar sig på övre skal och ejektorstänger med stabil geometri, medan elektriska fjäderben använder hylsor och bussningar i glasfylld polyamid som måste hålla sin passform genom temperatursvängningar.
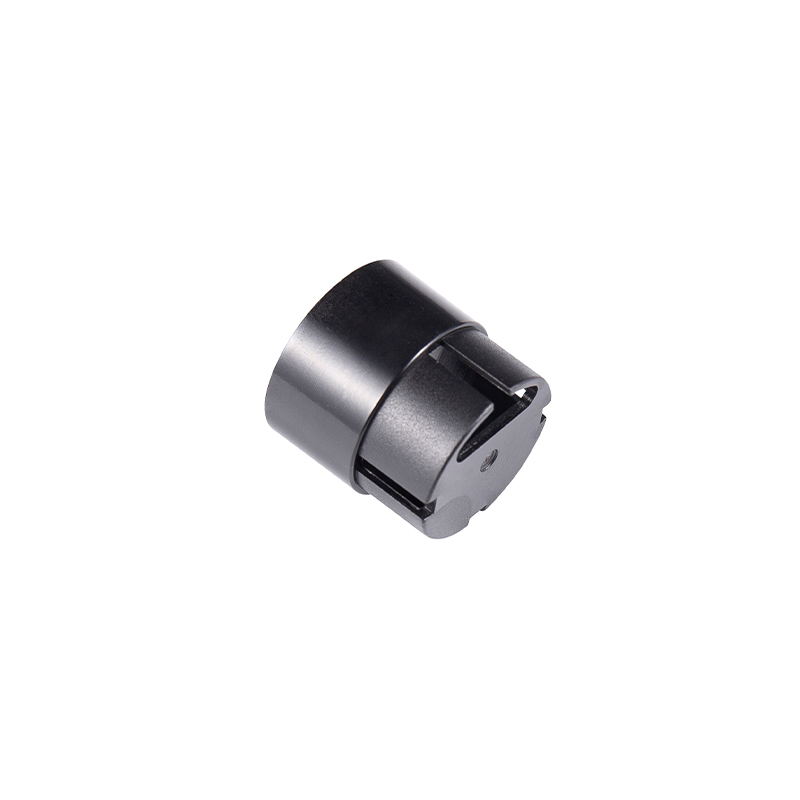 PA66 Elektrisk fjäderbensbussning för fordon En PA66 70G33L bussning för elektriska fjäderbenssystem, med exakt passform, 80–120°C värmebeständighet och stabilt stöd i fönsterhissar eller bagagerumsöppnare. Visa produkt →
Skrivarens inre delar, lampfot och knoppar, motorändkåpor, krokar och växlar för livsmedelsmaskiner och testarhus för vattenkvalitet tillhör alla samma familj. De är sällan glamorösa, men de är de delar som användarna berör och litar på. Interna skrivardelar i HIPS och PC/ABS är ett bra exempel: blygsamma till utseendet, men ändå centrala för huruvida en mekanism förblir inriktad år efter år.
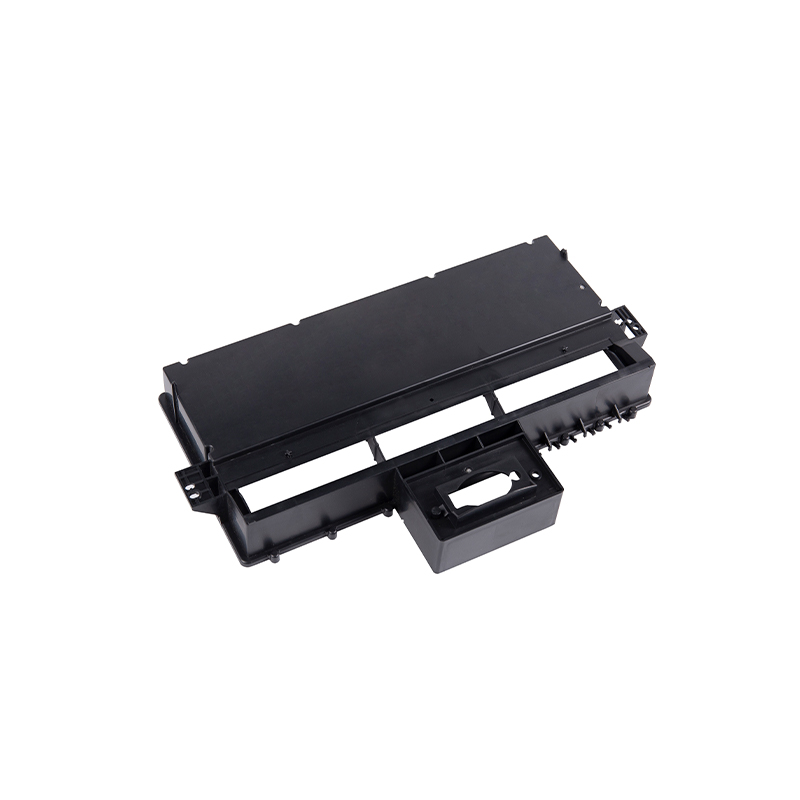 HIPS 108g skrivare invändiga formsprutade delar Dessa 108g HIPS interna skrivartillbehör stödjer stabil, isolerad drift i industriella 3D-skrivare och precisionsformsprutningsutrustning. Visa produkt →
Defekter i gjutna delar är sällan mystiska när man väl vet var man ska leta.
Inget av dessa löses genom att bara vrida på en ratt. De löses genom att läsa delen, verktyget och processen tillsammans.
De flesta köpare av precisionsgjutna delar letar inte efter den största leverantören. De letar efter en som svarar tydligt på frågor, håller dimensioner över tid och säger något användbart när en design är på väg att orsaka problem.
Vi har tillverkat precisionsformar och gjutna delar i Suzhou sedan september 2002 och arbetar från en fabrik på mer än 10 180 kvadratmeter i Hengjing Industrial Park, Wuzhong District. Med ett team på ett femtiotal personer, precisionsdatorstyrda injektionsmaskiner och vår egen formtillverkningsutrustning, hanterar vi små och medelstora delar till kunder inom medicin, bil, el, motor, livsmedelsmaskiner och miljötester. Inget exotiskt, bara en lång vana att vara uppmärksam på detaljerna som gör att plastformade delar fungerar.
Upphovsrätt © Suzhou Huanxin Precision Molding Co., Ltd. Alla rättigheter reserverade.